โรงชุบโลหะ ปทุมธานี
บริษัท สยาม เอ็นเทรด จำกัด
โรงงานชุบโลหะมาตรฐาน ISO 9001 ,IATF 16949 ใกล้กรุงเทพฯ ครบวงจร ชุบซิงค์ Cr3+, ชุบโครม 3, ชุบ EDP สำหรับชิ้นงานอุตสาหกรรม
ปรึกษาผู้เชี่ยวชาญงานชุบ (ฟรี!)
โทรเลย: 02-117-1131 / 099-414-5595 / 097-442-4994 (คุณปริญญา)
เราไม่เพียงแค่ชุบ แต่เราสร้าง "ความมั่นคง" ให้สายการผลิตของคุณ
สำหรับฝ่ายจัดซื้อ, เจ้าของโรงงาน, และวิศวกรออกแบบ ในพื้นที่ ปทุมธานี, อยุธยา, สระบุรี, นนทบุรี และนครนายก ภาคกลาง, ภาคตะวันออก, ภาคตะวันตก ที่กำลังมองหาพาร์ทเนอร์งานชุบโลหะคุณภาพสูง: สยาม เอ็นเทรด คือคำตอบที่ช่วยตัดปัญหา Production Line Downtime และลดความเสี่ยงด้านคุณภาพ
ให้บริการด้าน การชุบกลิ้ง (Barrel Plating) และ การชุบแขวน (Rack Plating) สำหรับชิ้นงาน เหล็กปั๊ม, เหล็กหล่อ, เหล็กโครงสร้าง, อลูมิเนียม, สแตนเลส และซิงค์อัลลอยไดคาสติ้ง ด้วยกระบวนการ ชุบซิงค์ สีรุ้ง, สีขาว, สีดำ (Cr3+ Trivalent), ชุบโครม 3 (Trivalent Decorative Chrome), ชุบ EDP (Electrocoating)
5 มิติแห่งความมั่นใจที่คุณจะได้รับ
- คุณภาพคงที่ (Consistency): ตรวจสอบได้ทุกล็อตงาน ด้วยห้องปฏิบัติการเคมีและใบรายงานผลทดสอบ (COC)
- ต้นทุนชัดเจน (Predictable Cost): ใบเสนอราคาครบถ้วน โปร่งใส ไม่มีค่าใช้จ่ายแอบแฝง
- ส่งมอบตรงเวลา (On-Time Delivery): ติดตามสถานะงานออนไลน์
- การสื่อสารเชิงรุก (Proactive Communication): มีผู้รับผิดชอบชัดเจน สื่อสารตรงประเด็น เข้าใจสเปคงานวิศวกรรม
- ปลอดภัยและได้มาตรฐาน (Compliance): ได้รับรอง ISO 9001:2015 และ IATF 16949:2016 (ยานยนต์) พร้อมรับประกันการใช้สารเคมีที่ถูกกฎหมาย (RoHS/REACH Compliant)
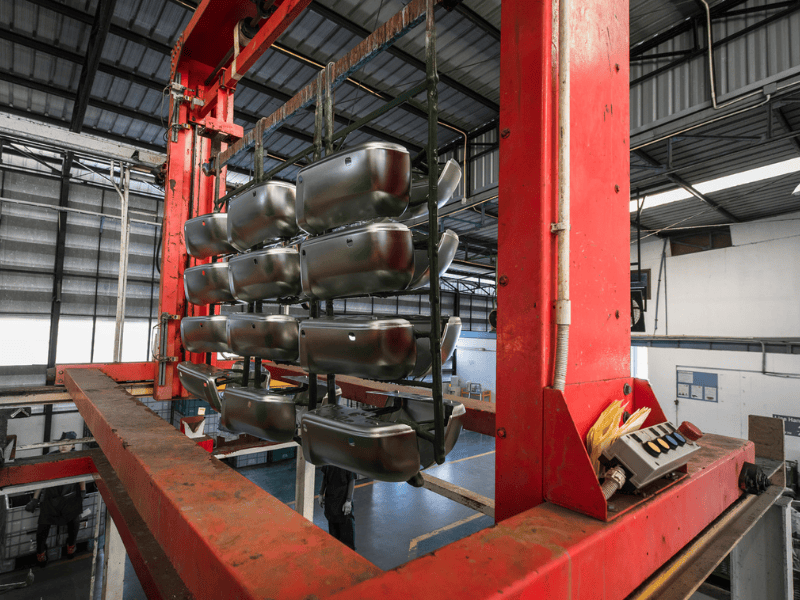
ทำไมต้องเลือก สยาม เอ็นเทรด เป็นพาร์ทเนอร์งานชุบ?
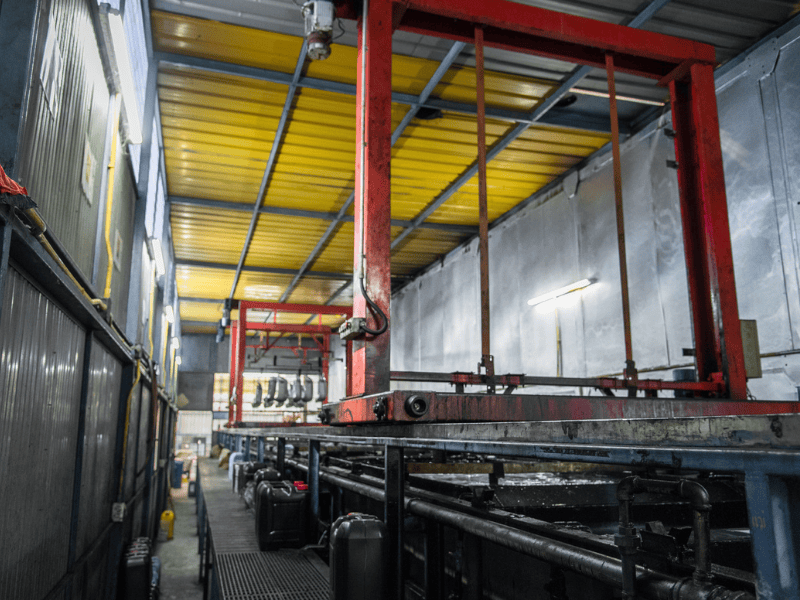
ครบวงจร One-Stop Service: ตั้งแต่การเตรียมผิว (Vibratory Finishing/Deburring), ล้าง, ชุบ, แพ็คกิ้ง, จนถึงบริการรับ-ส่งงานถึงหน้าโรงงานคุณ
กำลังการผลิตสูง: รองรับงานปริมาณมาก ด้วยไลน์ชุบกลิ้งและชุบแขวน (ชิ้นงานเล็ก-ใหญ่), รองรับงานได้เกินวันล่ะ 10-20 ตัน
ความเชี่ยวชาญด้านสเปค: มีวิศวกรให้คำปรึกษา เพื่อเลือกกระบวนการชุบที่เหมาะสมกับวัสดุ (เหล็ก, ซิงค์) และสภาวะการใช้งาน (ทนสนิม, ตกแต่ง, ทนเคมี)
ยืนยันคุณภาพด้วย Audit: ดูระบบการทำงานจริง, ห้องแล็บ, และมาตรการ QA/QC ก่อนตัดสินใจ
ยืดหยุ่นสำหรับงานเร่งด่วน: เราเข้าใจว่างานผลิตมีเหตุฉุกเฉิน ปรึกษาทีมงานเพื่อหาทางออกที่ดีที่สุด
โรงชุบเหล็ก ปทุมธานี l บริษัท สยาม เอ็นเทรด จำกัด
บริการงานชุบเหล็ก ชุบโลหะ
- รับชุบแบบถังกลิ้ง (Barrel Plating) เหมาะกับชิ้นงานขนาดเล็ก ชุบปริมาณมาก/ครั้ง ต้องการต้นทุนต่ำ ขนาดชิ้นงานไม่เกิน 15-20 ซม.
- รับชุบแบบแขวนจิ๊ก หรือ ชุบแร็ค (Rack Plating) รับชุบทั้งชิ้นงานเหล็กปั๊ม, ชุบชิ้นงานเหล็กหล่อ, ชุบชิ้นงานฉีดซิงค์อัลลอยด์ (Zinc Alloy Die-Cast) เหมาะกับชิ้นงานขนาดใหญ่ มีความบอบบาง ให้ความสำคัญกับผิวหน้าชิ้นงานที่ไม่ต้องการรอยขีดข่วน
โรงชุบซิงค์ Cr3+ (Zinc Plating with Trivalent Passivation):
- รับชุบซิงค์สีรุ้ง Cr3+, ชุบซิงค์สีขาว Cr3+, ชุบซิงค์สีดำ Cr3+ กระบวนการชุบ (Passivation Solution) หลังการชุบสังกะสีเสร็จแล้ว เพื่อตกแต่งด้วยสี ป้องกันสนิม ป้องกันการกัดกร่อน
- มีชั้นสังกะสีหนาระหว่าง 5-25 ไมครอน ชั้นผ่านไฟ Cr3+ หนาระหว่าง 0.05-0.5 ไมครอน
โรงชุบ EDP (Electrocoat):
- รับชุบ EDP เป็นกระบวนการ เคลือบสีด้วยไฟฟ้า สำหรับ ชิ้นงานมีมูลค่าสูง ต้องการผิว finish ที่สวยงามมีคุณภาพ ระดับพรีเมียม "ชุบซิงค์ + EDP ดำ"
- สามารถเคลือบเข้าไปในรอยต่อ, มุมอับ, ช่องว่างได้อย่างดีเยี่ยม โดยไม่เกิดปัญหา "Faraday Cage Effect" ที่ทำให้สีพ่นไม่เข้า
- เป็นกระบวนการชุบสองชั้นที่ให้ความทนทานสูงสุดอายุการใช้งานที่ยาวนานมาก
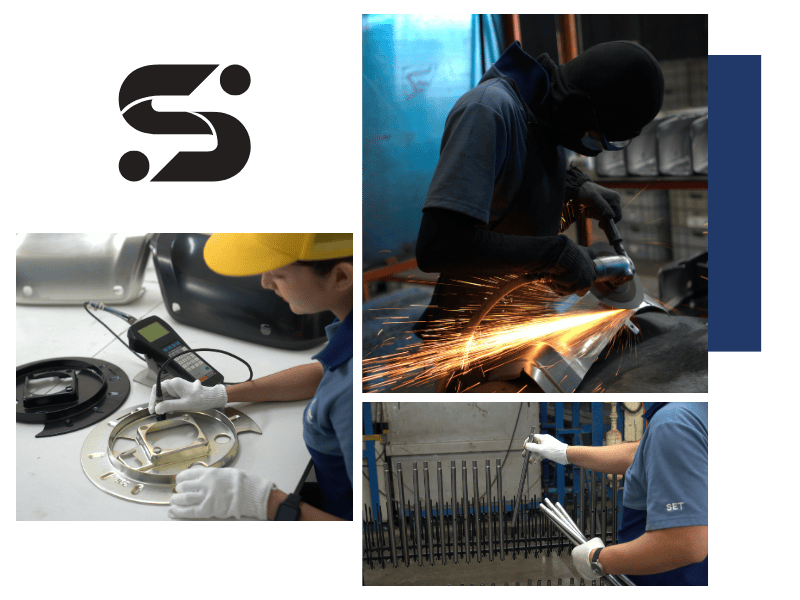
บริการครบ จบภายในโรงงานเดียว
ทำครบทุกขั้นตอน ลำดับกระบวนการก่อนชุบ
- เขย่าลบคลีบลบคม (Vibratory Finishing / Tumbling) ลบเสี้ยนคม (Deburring), ลบสนิม, ขัดมัน, ทำให้ผิวชิ้นงานเรียบสม่ำเสมอ
- ล้างคราบสกปรกน้ำมัน ขจัดสนิม เตรียมผิวด้วยสารเคมี (Degreasing) หรือกัดกรด (Pickling)
- กระตุ้นผิวด้วยกรดอ่อน (Activation) และล้างน้ำดี (DI Rinse)
- เข้าสู่กระบวนการชุบซิงค์ เช่น ชุบซิงค์ด้วยไฟฟ้า
ปรึกษาผู้เชี่ยวชาญงานชุบ (ฟรี!)
โทรเลย: 02-117-1131 / 099-414-5595 (คุณปริญญา)
คำถามที่พบบ่อย
ชุบซิงค์ Cr3+ : ต้นทุนต่ำกว่า, สังกะสียังคงป้องกันได้แม้ผิวมีรอยขีดข่วน
ชุบ EDP : ฟิล์มสีหนาและปิดสนิททุกจุด, ทนทานต่อสารเคมีได้ดีเยี่ยม
ชุบซิงค์ Cr3+ : มาตรฐานอุตสาหกรรม, คุ้มค่าเมื่อผลิตจำนวนมาก
ชุบ EDP : การลงทุนที่คุ้มค่าในระยะยาว, คุณภาพระดับพรีเมียม
ชุบซิงค์ CR3+ กับชุบ EDP
การชุบซิงค์ Cr3+ กับการชุบโครม 3 เหมือนกันหรือต่างกันอย่างไร?
การชุบซิงค์ Cr3+ ต่างกับการชุบโครม 3 เป็นกระบวนการ คนละประเภท ใช้สารเคมีต่างกัน และให้ผลลัพธ์ที่ต่างกันโดยสิ้นเชิง สรุปง่ายๆ ดังนี้
- การชุบซิงค์ Cr3+ คือ "ชุบสังกะสี (สีเงิน-เทา) แล้วทำให้เป็นสีดำ/สีอื่น สารเคลือบชุบสังกะสี (Zinc) เป็นชั้นหลัก หนาหลายไมครอน ด้วยสารคราเมตแบบปลอดภัย (Cr3+)" - หลักเพื่อป้องกันสนิม และตกแต่งสี ต้านทานการกัดกร่อนสูง
- การชุบโครม 3 คือ "ชุบโครเมียมเงางามแวววาว แต่ชุบบางกว่างานชุบโครเมียมมาก" สารเคลือบหลักเป็นโครเมียม (Chromium) เป็นชั้นหลัก หนาเพียง 0.1 - 0.5 ไมครอน - หลักเพื่อความสวยงามเหมือนโครม แต่ต้านทานการกัดกร่อนต่ำ
ชุบซิงค์ CR3+ กับชุบ EDP อะไรดีกว่ากัน?
ทั้งสองแบบดีต่างกัน ขึ้นอยู่กับวัตถุประสงค์และต้นทุน
กรณีชุบซิงค์ สีรุ้ง/ขาว/ดำ CR3+ เมื่อต้องการ:
- การป้องกันสนิมให้กับชิ้นงานที่อาจมีรอยขีดข่วน เพราะสังกะสีจะยังคงป้องกันบริเวณนั้นได้
- ชิ้นงานที่มีรูปร่างซับซ้อน ชุบซิงค์ด้วยไฟฟ้า ทำให้เคลือบเข้าไปในร่องลึกได้ดี
- ระบุสี รุ้ง, ขาว, ดำ โดยไม่ต้องพ่นสีทับ เช่น สกรู น็อต เฟอร์นิเจอร์โลหะ โครงสร้างทั่วไป
- มีข้อจำกัดด้านงบประมาณ: ต้นทุนถูกกว่า EDP อย่างเห็นได้ชัด
- มีความยืดหยุ่น ชั้นสังกะสีสามารถดัดยืดหงายขึ้นรูปได้ดี
- ชิ้นส่วนภายในที่มีแรงเสียดทานต่ำ เครื่องใช้ไฟฟ้า, เครื่องจักรกลการเกษตร, อุปกรณ์ก่อสร้าง, เฟอร์นิเจอร์
กรณีชุบ EDP เมื่อต้องการ:
- ทนการกัดกร่อนระดับสูง ในสภาพแวดล้อมรุนแรง เช่น ใกล้ทะเล, สารเคมี
- ชิ้นงานที่มีรูปร่างซับซ้อนและต้องการการเคลือบที่สม่ำเสมอทุกจุดได้ดีเยี่ยม ซึ่งสีพ่นเข้าไม่ถึง
- ใช้เป็น ชั้นรองพื้น (Primer) ที่สมบูรณ์แบบก่อนทำสีขั้นสุดท้าย (Top Coat) หรือใช้เป็นสีชั้นเดียวก็ได้
- ชั้นฟิล์มสีแข็งและเหนียว ทนทานต่อสารเคมีและแรงขัดถู
- ชิ้นงานที่มีความสำคัญต่อความปลอดภัยและต้องการอายุการใช้งานยาวนาน
สรุปการเลือกใช้งาน
เลือกชุบซิงค์ (สีรุ้ง/ขาว/ดำ) ในกรณี:
- ต้องการ ป้องกันสนิมที่มีประสิทธิภาพในราคาประหยัด
- ชิ้นงานเป็น ฮาร์ดแวร์มาตรฐาน หรือต้อง ผลิตจำนวนมากในต้นทุนที่แข่งขันได้
- มีข้อกำหนดสีเฉพาะ (สีรุ้งสำหรับมาตรฐานอุตสาหกรรม, สีขาว/ดำเพื่อความสวยงาม)
- สีดำ CR3+ เป็นทางเลือกที่ดีสำหรับชิ้นงานที่ต้องการความทันสมัย, เป็นมิตรต่อสิ่งแวดล้อม และทนทานกว่าสีรุ้ง/ขาวทั่วไป
เลือกชุบ EDP ในกรณี:
- ต้องการ คุณภาพระดับพรีเมียม และ อายุการใช้งานที่ยาวนานมาก
- ชิ้นงานมี มูลค่าสูง หรือเป็น ส่วนประกอบหลัก ของสินค้า
- มีข้อกำหนดการทดสอบ Salt Spray Test ที่เกิน 500 ชั่วโมง เป็นมาตรฐาน
- ไม่มีข้อจำกัดด้านงบประมาณ และมองหาการลงทุนที่คุ้มค่าในระยะยาว
ตารางเปรียบเทียบเชิงเทคนิค ระหว่างการชุบซิงค์ CR3+ กับการชุบ EDP
คุณลักษณะ |
การชุบซิงค์ + คราเมต (สีรุ้ง/ขาว/ดำ) |
การชุบ EDP |
สารเคลือบหลัก |
สังกะสี (Zn) + ฟิล์ม Passivation Cr3+ |
เรซินโพลีเมอร์ (เช่น อีพอกซี, อะคริลิก) |
กลไกป้องกันสนิม |
ป้องกันแบบเสียสละ Cathodic Protection: |
ป้องกันแบบปิดกั้น Barrier Protection: |
สังกะสีเสียหายก่อนเหล็ก |
กั้นไม่ให้ความชื้นและออกซิเจนสัมผัสผิวโลหะ | |
ความหนาเฉลี่ย |
ชั้นซิงค์: 5-15 ไมครอน, |
ชั้นสี EDP: 15-30 ไมครอน |
ชั้น Passivation: 0.05-0.5 ไมครอน |
||
สีสัน/ลักษณะผิว |
สีรุ้ง: สีเหลืองน้ำตาล, สีขาว: สีฟ้า-ขาว, สีดำ: |
สีดำ เป็นหลัก (ทำสีอื่นได้แต่ยุ่งยาก/ต้นทุนสูง) |
ดำมัน/ด้านผิวสัมผัสเป็นแบบโลหะเคลือบ |
ผิวเรียบเนียนเป็นเนื้อสีเหมือนรถยนต์ | |
ความต้านทานการกัดกร่อน |
ดีมาก (ขึ้นกับความหนาซิงค์) Salt Spray Test: |
ดีเยี่ยม เพราะฟิล์มสีหนาและปิดสนิท |
สีรุ้ง: 72-120 ชม., สีขาว/ดำ CR3+: 96-240 ชม. |
Salt Spray Test: มากกว่า 500-1000+ ชม. เป็นมาตรฐาน | |
ความต้านทาน UV |
ต่ำ ถึง ปานกลาง (สีรุ้งอาจซีด, สีขาวอาจเหลือง) |
ดี ถึง ดีมาก (โดยเฉพาะประเภทอะคริลิก) ไม่ซีดจางง่าย |
ความสามารถในการยึดเกาะ |
ดี (สำหรับการขึ้นรูปต่อ เช่น ดัด ทุบ) |
ดีเยี่ยม เพราะเคลือบติดแน่นทุกซอกมุมด้วยไฟฟ้า |
ราคาต้นทุน |
ต่ำ ถึง ปานกลาง |
สูง กว่าการชุบซิงค์แบบธรรมดาอย่างชัดเจน |
(สีรุ้งถูกสุด, สีขาว/ดำ CR3+ ต้นทุนสูงกว่าเล็กน้อย) |
มีกระบวนการซับซ้อน ใช้พลังงานสูง และวัสดุสีมีราคา | |
ความซับซ้อนของกระบวนการ |
ปานกลาง (ทำความสะอาด -> ชุบซิงค์ - |
สูง (ต้องทำความสะอาด -> ชุบซิงค์/ฟอสเฟต -> ล้าง -> ชุบ |
> คราเมต/ทราเมต -> ล้าง -> อบแห้ง) |
EDP -> ล้าง ultrafiltration -> อบที่อุณหภูมิสูง ~160-180 องศาเซลเซียส) |